Kuinka automatisointi parantaa tehokkuutta kosmeettisen jauheen tuotantoprosessissa
Time: Sep 05, 2026
Kolmea manuaalista puristusasemaa käyttävä kosmeettinen OEM tuottaa tyypillisesti 150 puristettua jauhepuristetta tunnissa, ja hylkäysaste on yli 8 prosenttia. Automaattiseen jauhepuristuslaitteistoon vaihtamisen jälkeen sama lattiapinta-ala tuottaa yli 600 puristusta tunnissa pitäen painon poikkeamaa lähellä /-1 prosenttia. Puuterikosmetiikan segmentissä tämä ero määrittää, mitkä sopimusvalmistajat pysyvät kannattavina. Tässä artikkelissa kerrotaan, missä automaation tehokkuus todella voitetaan - annostelu, täyttö, puristus, tarkastus ja vaihto - ja miltä luvut näyttävät kussakin vaiheessa.
150 kompaktia tunnissa manuaalinen lähtötaso verrattuna 600 kompaktia tunnissa olevaan automaattiseen tuotantoon samalla jalanjäljellä
Mitä "tehokkuus" itse asiassa tarkoittaa kosmeettisen jauheen tuotannossa
Jauhetuotannon automaatiotehokkuus tarkoittaa sitä, että saadaan aikaan enemmän hyväksyttäviä tiivisteitä työtuntia kohden samalla, kun prosessin vaihtelu pysyy mitattavissa olevien toleranssien sisällä.
Tuotannon tehokkuus ei ole yksittäinen konemittari. Se on vaatimustenmukaisten puristettujen tiivisteiden suhde työtuntia kohti, joka on säädetty romun, uudelleentyöstön ja suunnittelemattomien seisokkien mukaan. Tyypilliselle puristetulla jauhelinjalla käytännön vertailukohtana on sykliaika alle 8 sekuntia tiivistettä kohden, täyttöpainon poikkeama /-1 prosentin sisällä ja vaihto alle 30 minuuttia sävyn tai koostumuksen muutosten välillä. Laiterakentajat, kuten Shanghai Qimeida Machinery Technology Co., Ltd., suunnittelevat automatisoituja jauhepuristusjärjestelmiä juuri näiden kohteiden ympärille.
Tehokkuus vastaa vaatimustenmukaisia tiivisteitä työtuntia kohden romua, uudelleentyöstöä ja suunnittelemattomia seisokkeja vastaan mitattuna.
Automaatio parantaa tehokkuutta viiden mitattavan vivun avulla:
- Annostelun johdonmukaisuus mahdollistaa toistettavan täytön ilman käyttäjän säätöä.
- Puristusvoiman vakaus pitää ohjelmoidut tiivistyskäyrät syklin jälkeen.
- In-line-tarkastus poistaa manuaalisen tarkastuksen pullonkaulan.
- Resepti- ja työkalumuisti leikkaa vaihtumisen tunneista minuutteihin.
- Konetiedot mahdollistavat perussyyanalyysin arvauksen sijaan.
Täyttötarkkuus ja annostelu: missä tehokkuus voitetaan tai menetetään
Täyttötarkkuus on ensimmäinen tehokkuusvipu, koska jauhepuristetta ei voida säästää taloudellisesti, kun väärä annos saavuttaa puristussuuttimen.
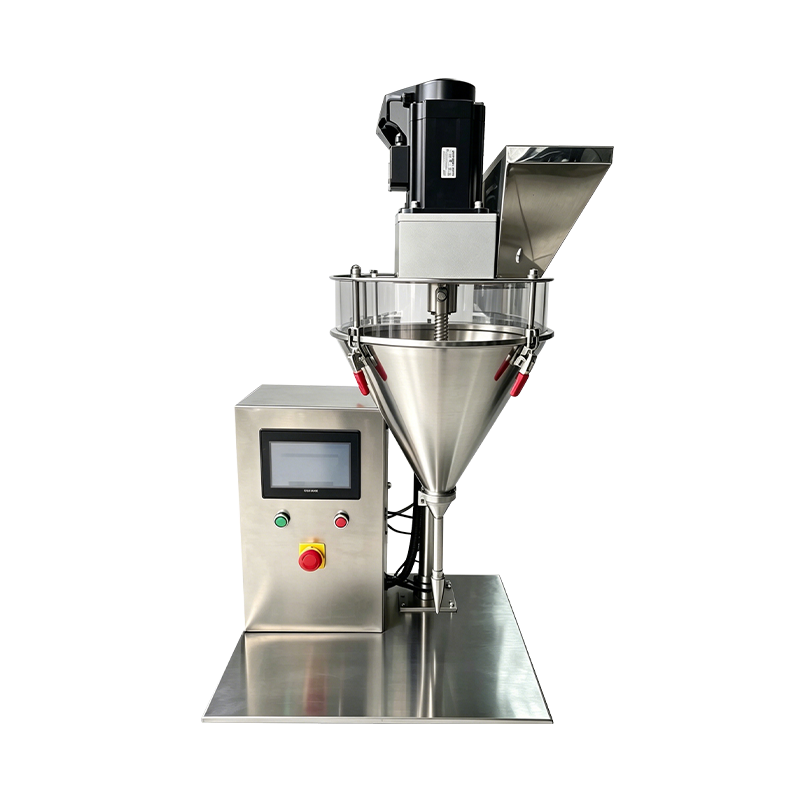
Manuaalinen annostelu riippuu käyttäjän johdonmukaisuudesta, ja painon vaihtelu vaihtelee tyypillisesti 3–5 prosentin välillä työvuoron aikana. Automaattinen ruuvi- tai tilavuustäyttö yhdistettynä tarkistuspunnituspalautteeseen pitää täyttöpainon /- 0,5 - 1 prosentin sisällä. Tämä tarkkuus yhdistyy loppuvirtaan: oikea annostelu vähentää välähdyksen muodostumista, estää ylipakattuja suulakkeita ja pitää puristusaseman käynnissä jatkuvasti sen sijaan, että se pysähtyisi poistamaan tukoksia tai hylkäämään ylipainoisia puristeja.
/- 0,5-1 %
automaattinen täyttöpainon toleranssi
3-5 %
manuaalinen painon vaihtelu vuoroa kohden
4x
suorituskyvyn vahvistus muunnetulla rivillä
Manuaalinen annostelu
- Täytä painovaihteet kuljettajan väsymyksellä.
- Ylitäyttö aiheuttaa välähdyksen ja toistuvan muottipuhdistuksen.
- Tarkistuspunnitus tapahtuu näytteen perusteella, joten ajautuminen havaitaan myöhään.
Automaattinen annostelu
- Servoohjattu annos toistuu työvuorojen yli.
- Suljetun silmukan tarkistuspunnitus korjaa poikkeaman sykliä kohden.
- Viat havaitaan ennen kuin jätteet kerääntyvät.
Yhdessä dokumentoidussa jälkiasennuksessa siirtyminen manuaalisesta annostelusta suljettuun kiertoon vähensi keskimääräisen ylitäyttömäärän 4,2 prosentista 1,1 prosenttiin ensimmäisen tuotantoviikon aikana.
Painamalla Nopeus ja johdonmukaisuus Aseta tuotantokatto
Puristus on pullonkaulavaihe missä tahansa kompaktissa linjassa, joten puristusnopeus ja tasaisuus määräävät, kuinka monta yksikköä muun linjan on tuettava.
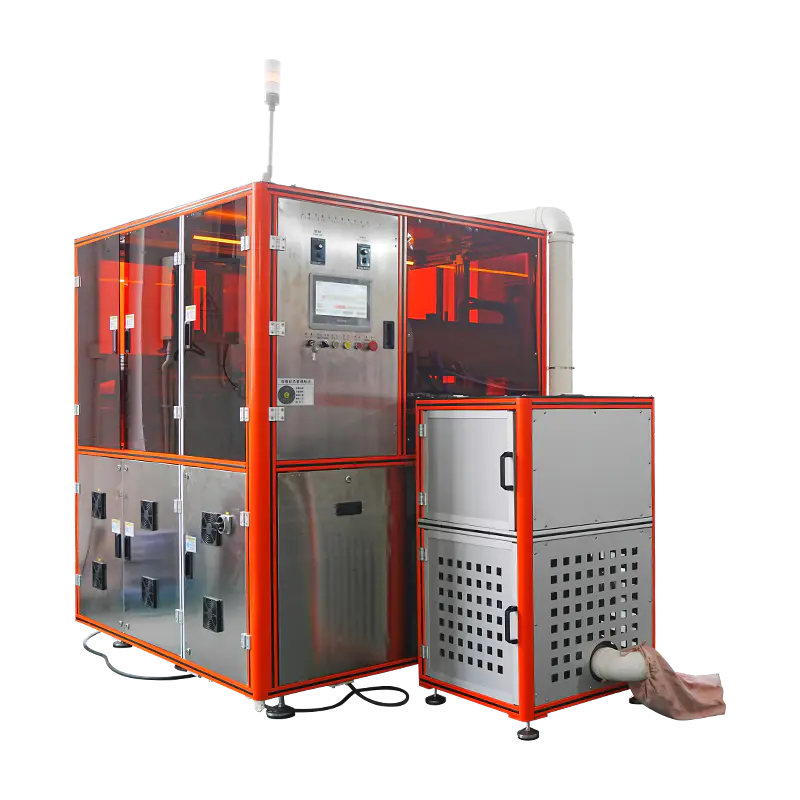
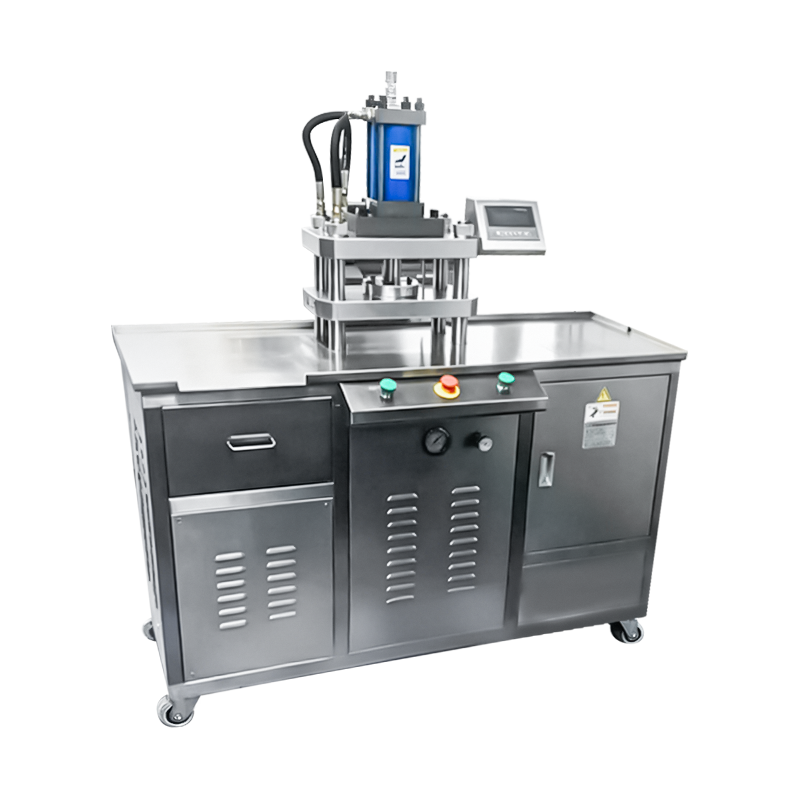
Nykyaikaiset täysautomaattiset jauhepuristusjärjestelmät yhdistävät hydraulisen voimansäädön ja servokäyttöisen muottiliikkeen. Etuna ei ole vain nopeus, vaan toistettavuus: tiivistysvoimaa käytetään ohjelmoitujen parametrien sisällä jokaisessa syklissä, mikä eliminoi vaihtelun, joka ilmenee, kun käyttäjä säätää painetta tunteella. Automaattinen jauhepuristuskone soveltaa samaa paineprofiilia työvuoron ensimmäiseen ja viimeiseen tiivisteeseen.
Automaattinen puristusjakso yhdellä silmäyksellä
- Annostelu - jauhe putoaa muottipesään servo-ohjatulla syvyystäytöllä.
- Tasoitus - kaavin poistaa ylimääräisen ja jakaa pintatiheyden uudelleen.
- Tiivistys - monivaiheinen paineprofiili muodostaa kompaktin.
- Poisto - Kompakti nostaa siististi ontelosta.
- Puhdistus - muotin pinnat puhdistetaan automaattisesti seuraavaa jaksoa varten.
Automaattinen puristin, joka toimii 8 sekuntia sykliä kohden, tuottaa 450 puristusta tunnissa per onkalo. Onteloiden lisääminen skaalaa tuotantoa mekaanisesti, minkä vuoksi automaatio vähentää yksikkökustannuksia ilman suhteellista henkilöstömäärän kasvua.
Laadunvalvonta, hukka- ja vaihtoaika
Automatisoidut linjat vähentävät materiaalihukkaa ja parantavat laatua, ei tarkastamalla nopeammin, vaan poistamalla vikojen syyt ennen niiden syntymistä.
Manuaaliset linjat havaitsevat viat lopputarkastuksessa, kun työ ja materiaali on jo käytetty. Automatisoidut järjestelmät suorittavat linjatarkastuksia jokaisen puristusjakson aikana tai sen jälkeen, ja ne kattavat täyttöpainon, pinnan eheyden ja reunan täydellisyyden. Vialliset tiivisteet hylätään automaattisesti, ja hylkäystrendit kirjataan, jotta syy voidaan jäljittää tiettyyn asemaan tai jauheerään. Tuloksena on pienempi jätemäärä ja suurempi ensikierron saanto.
| Parametri | Manuaalinen perusviiva | Automatisoitu linja | Mitattu voitto |
| Linjalähtö | 150 kpl/tunti | 600 kpl/tunti | 4x suorituskyky |
| Täytteen painon vaihtelu | /- 3-5 % | /- 0,5-1 % | 3-4x tiukempi toleranssi |
| Hylkää ja työstä uudelleen | 8-12 % | 1-3 % | 60-80 % vähemmän hylkäyksiä |
| Vaihtoaika | 90-120 minuuttia | 20-30 minuuttia | 70 % nopeampi asennus |
| Työvoimaa riviä kohden | 3 operaattoria | 1 operaattori | 60-70% työvoiman vähennys |
Linjalla, joka tuottaa 10 000 tiivistettä päivittäin, siirtyminen 10 prosentin hylkäysasteesta 2 prosentin hylkäysasteeseen säästää noin 800 puristusta päivässä materiaalin, energian ja työvoiman osalta, eli noin 240 000 yksikköä 300 päivän tuotantovuoden aikana.
Automatisoinnin taloudellinen peruste
Jauhekompaktien linjan automatisoinnin taloudellinen hyöty maksaa itsensä takaisin työvoima-, materiaali- ja vaihtosäästöillä, tyypillisesti 12–24 kuukaudessa yhdellä linjalla.
Automaatio muuttaa kustannusrakennetta. Työ siirtyy toistuvasta manuaalisesta työstä koneen valvontaan, materiaalin saanto paranee jätteiden putoamisen myötä ja nopeampi vaihto muuntaa joutoajan tuotantoajaksi. Alla oleva kaavio näyttää suhteellisen siirtymän edustavalle 10 000 yksikköä päivässä kompaktille linjalle.
Suhteelliset kustannustekijät: manuaalinen vs. automaattinen linja
Automatisoitu linja Manuaalinen linja
Työvoimakustannukset yksikköä kohden
Materiaalin hävikkiaste
Vaihtotunnit kuukaudessa
Shanghai Qimeida Machinery Technology Co., Ltd.:n täysin automatisoitu jauhepuristusratkaisu korvaa tyypillisesti kahdesta kolmeen manuaalista asemaa linjaa kohden samalla, kun tiivistyksen toistettavuus on /-1 prosenttia täyttöpainosta, mikä alentaa suoraan hyväksyttävän tiivisteen kustannuksia.
Kosmeettisten jauhekasvien käyttöönottoon liittyviä näkökohtia
Onnistunut automaatioprojekti alkaa tuotantotiedoista, ei koneesitteistä.
- Dokumentoi nykyinen sykliaika, hylkäysnopeus, vaihtotaajuus ja työvoiman kohdentaminen.
- Määritä tavoitetoleranssit täyttöpainolle ja puristusvoimalle.
- Valitse laitteet, joissa on moniontelotoiminto ja reseptivarasto.
- Suunnittele jauheen käsittely puristimen ympärillä, mukaan lukien syöttölaitteet, pölynpoisto ja materiaalivirta.
- Turvallinen asennusopastus, käyttäjien koulutus ja etätuki.
Tehtaat, jotka ottavat käyttöön automatisoituja laitteita strukturoidun koulutuksen ja etädiagnostiikan kera, saavuttavat tuotantotavoitteensa noin kaksi kertaa nopeammin kuin asentavat ja poistuvat tehtaat.
Usein kysytyt kysymykset
Mikä on kosmeettisen jauheen tuotannon automatisoinnin tärkein tehokkuushyöty?
Suurin hyöty on suurempi vaatimustenmukainen tuotanto työtuntia kohti. Tyypilliset linjat liikkuvat noin 150:stä yli 600 puristukseen tunnissa pitäen samalla täyttöpainon /-1 prosentin sisällä.
Kuinka tarkkaa on automaattinen jauhetäyttö kompakteissa linjoissa?
Suljetun silmukan servo- tai ruuvijärjestelmät, joissa on sisäänrakennettu tarkistuspunnitus, pitävät täyttöpainon /- 0,5–1 prosentin sisällä verrattuna 3–5 prosenttiin manuaalisessa annostelussa.
Vähentääkö automaatio todella hukkaa jauhepuristuksessa?
Se tekee. Automaattinen hylkäyksen tunnistus ja suljetun silmukan annostelu laskevat hylkäysprosentin noin 8–12 prosentista 1–3 prosenttiin, mikä säästää tuhansia yksiköitä kuukaudessa yhdellä rivillä.
Kuinka kauan automatisoitujen jauhepuristuslaitteiden vaihto kestää?
Reseptin palauttamisen ja automaattisen työkalujen paikantamisen ansiosta vaihto laskee 90 minuutista 120 minuuttiin manuaalisilla linjoilla noin 20 - 30 minuuttiin automatisoiduissa järjestelmissä.
Suositellut UUTISET:
Kuinka kiertokuivausuunit parantavat puristetun jauheen tuotannon laatua
Kuinka rakentaa tehokas tuotantolinja puristettua jauhekosmetiikkaa varten
Täydellisen kosmeettisen jauheen valmistuslinjan keskeiset laitteet: 2026 -opas
Kuinka täysautomaattiset pannun täyttökoneet parantavat kosmeettisten jauheiden puristuslinjoja
Kuinka kompaktit jauhepuristuskoneet optimoivat kosmeettisten tuotteiden valmistuksen pienissä erissä
Kuinka valita kosmeettinen jauhesekoitin tuotantokapasiteetin perusteella: täydellinen opas
Tekijänoikeus © Shanghai Qimeida Machinery Technology Co., Ltd. Kaikki oikeudet pidätetään.
Ammattimaiset kosmeettisten koneiden valmistajat
