Pan Ladataan
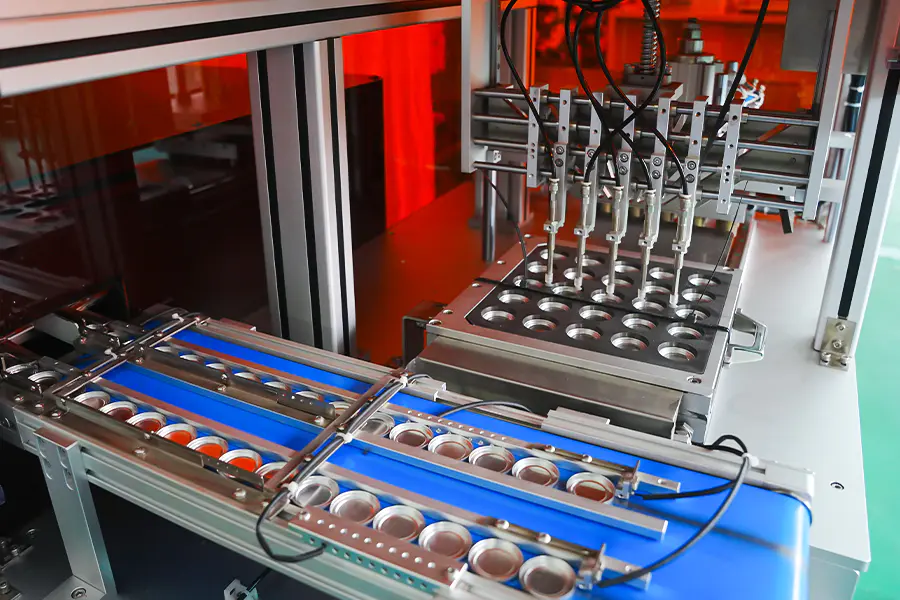
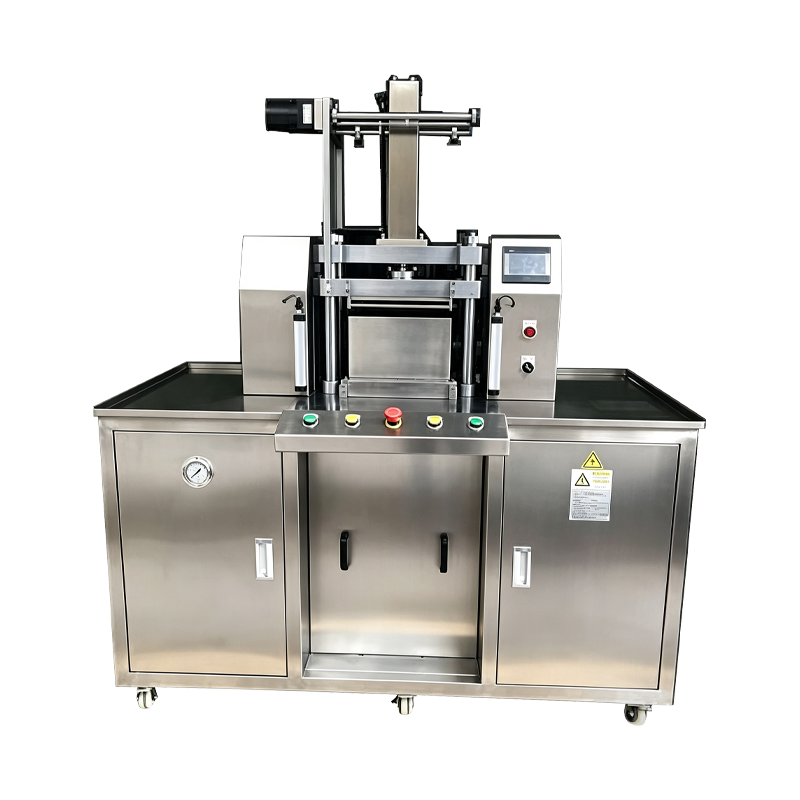
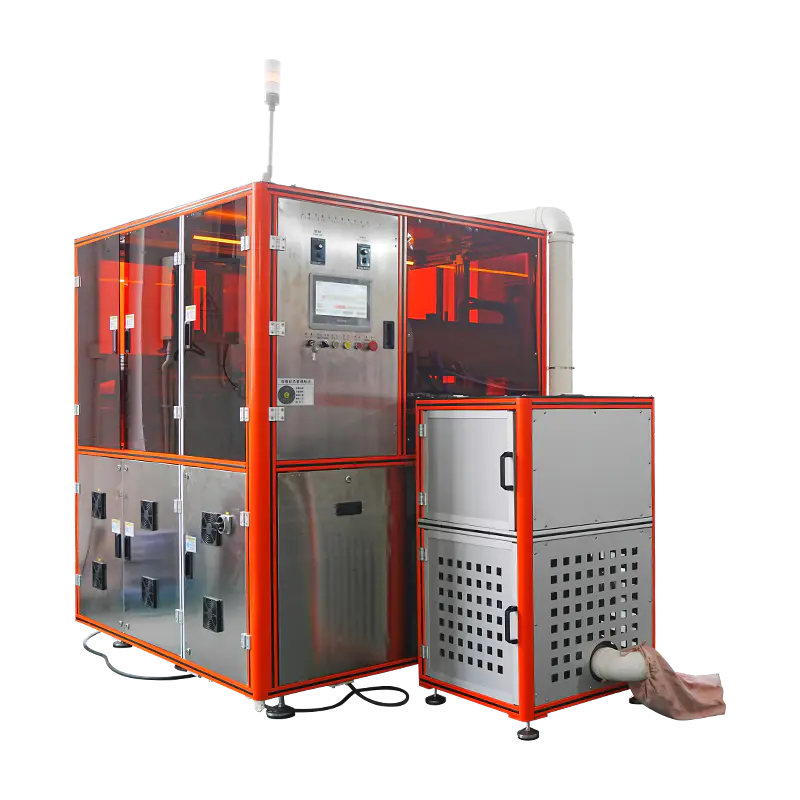
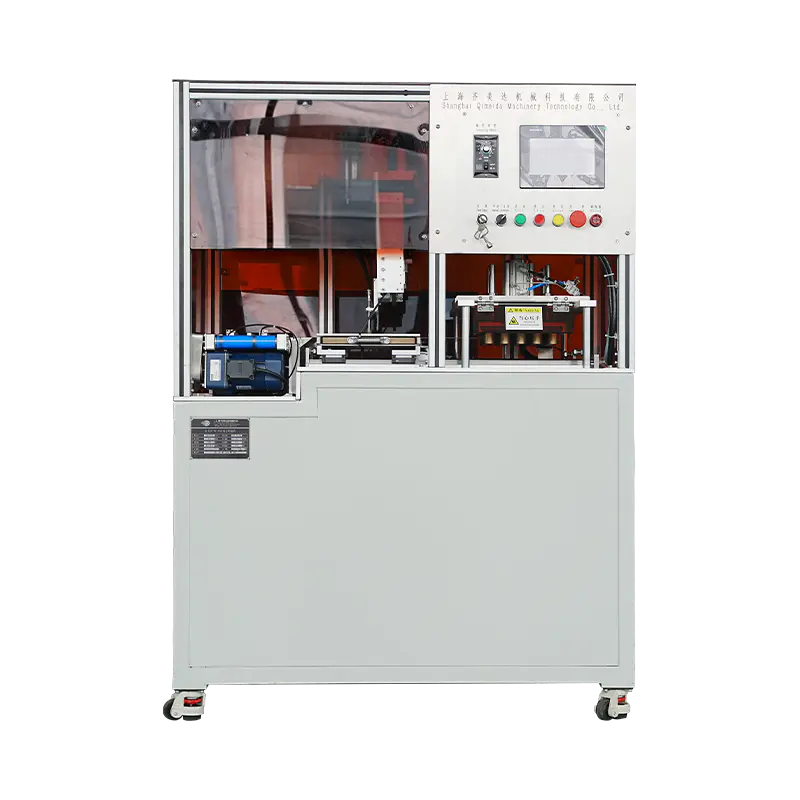
Tyhjät pannut syötetään makasiinista tai tärymaljasta indeksointilevyyn. Pannun läsnäolo vahvistetaan anturilla ennen syklin etenemistä täyttöasemalle.
Jauheen annostelu
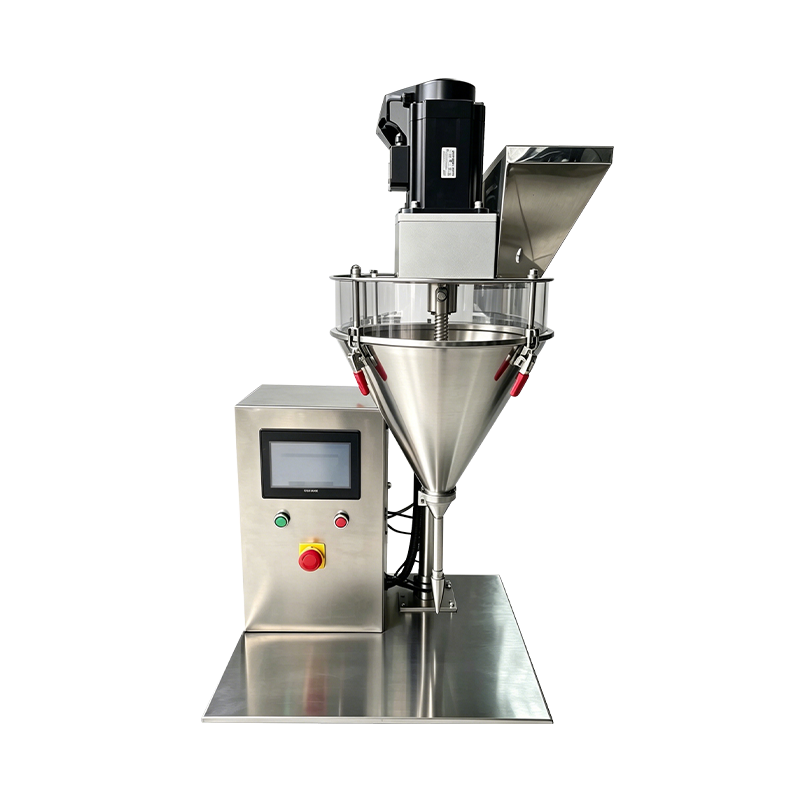
Servokäyttöinen kaira täyttää jokaisen astian reseptin painoon. Täyttöarvon varmentaa sisäänrakennettu tarkistusvaaka, ja toleranssin ulkopuolella olevat astiat merkitään hylättäväksi.
Tasoitus
Kaavin tai tärinälevy tasoittaa jauhekerroksen pannun sisällä. Tämä vaihe vähentää tiheyden vaihtelua ennen kuin meisti koskettaa jauheen pintaa.
Painamalla
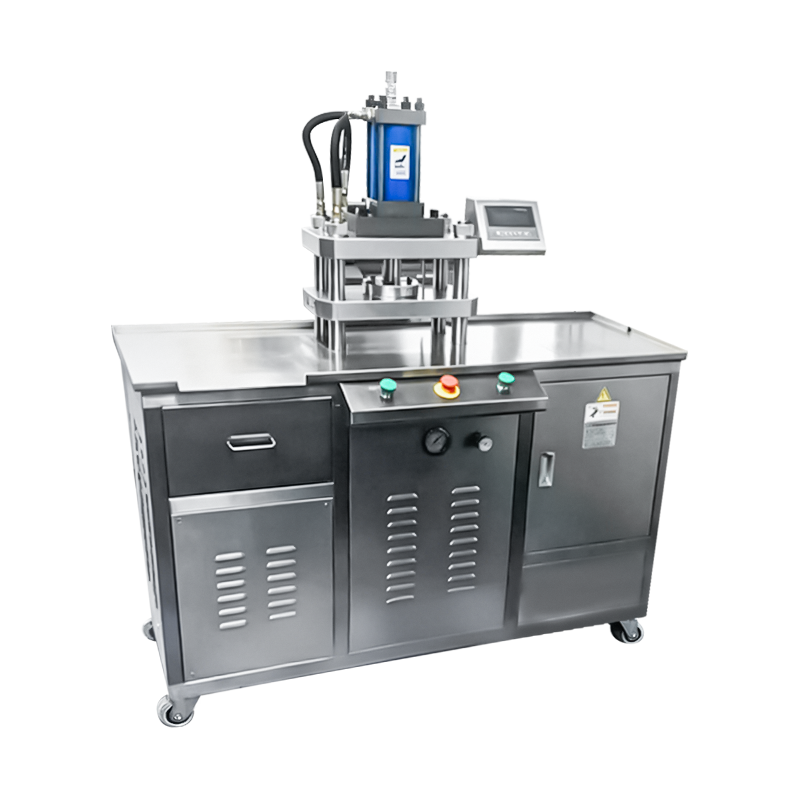
Ylempi lävistys laskee asetettuun voimaan ja pysyy reseptin viipymäarvon kohdalla. Paine- ja sijaintitiedot tallennetaan jokaisesta yksittäisestä astiasta.
Poisto
Puristettu astia nostetaan suulakkeesta ja siirretään poistokuljettimelle tai tarjottimen lastausyksikköön. Poistoisku on asetettu astian syvyyden mukaan.
Vahvistus
Pannun korkeus, paino ja pinnan kunto tarkistetaan tarkastuspisteessä. Tiedot on linkitetty erätietueeseen jäljitettävyyttä varten.
Ydinominaisuudet
Toiminnot, jotka on määritetty luomiväripannujen tuotantoa varten.
Muotoiltu pannun työkalut
Pyöreä, neliö, suorakaiteen muotoinen, soikea ja mukautetun muotoinen kattilatyökalu, joka on tuettu vaihdettavan muottilevyn kautta. Vaihto tapahtuu dokumentoidun työstömenettelyn mukaisesti.
Varjokohtaiset reseptit
Jokainen sävy ja koostumus tallentaa oman täyttöpainonsa, voimansa, viipymäaikansa ja poistoasetuksensa. Reseptin palautus tapahtuu käyttöliittymästä ilman mekaanista säätöä.
Multi Pan Paletin täyttö
Indeksointilevyssä voi olla useita pannuasentoja, joten yhdelle paletille täytetään ja puristetaan useita sävyjä samassa sykliryhmässä.
Kohokuvioitu pintapuristus
Ylärei'ityksiä logolla, kuviolla tai kupugeometrialla tuetaan. Lähestymisnopeutta ja tiivistysgradienttia pienennetään kevennystyökaluissa.
Inline-painon tarkistus
Täyttöaseman jälkeinen tarkistusvaaka vahvistaa pannun painon reseptin arvoon nähden. Toleranssin ulkopuolella astiat siirretään pois ennen painamista.
Erätason raportointi
Täyttöpaino, puristusvoima, astioiden lukumäärä ja hylkäysmäärät kirjataan erää kohti. Tiedot voidaan viedä OPC UA:n tai CSV:n kautta laadun tarkistamista varten.
Tekniset tiedot
Vakiokonfiguraatioarvot. Panin koko, voimaalue ja työkalut määritellään projektikohtaisesti.
Tuotanto sopii
Missä luomivärien puristuskonetta käytetään kosmetiikan valmistuksessa.
Single Shade Volume Runs
Yhden sävyn pitkiä ajoja vakiopannuissa, tulostuksen vakaus säilyy vuorojen välillä ja tasainen pannun kovuus.
Paletteihin sidottu tuotanto
Monisävyiset paletit, joissa tuotetaan ja kootaan useita pannuja koordinoidussa järjestyksessä yhden paletin muotoa varten.
Kausiluonteinen ja rajoitettu valikoima
Pienemmät eräkampanjat, joissa reseptien palautus ja lyhyet vaihtoajat tukevat toistuvia siirtymiä sävyjen ja pannumuotojen välillä.
Kohokuvioidut ja erikoispannut
Astiat, joissa on pinnan kohokuvio, kupugeometria tai teksturoitu viimeistely, joissa puristusparametrit on säädetty suojaamaan lävistysyksityiskohtia.
Näyte- ja mainosyksiköt
Pienemmät voimaasetukset ja lyhyemmät jaksot näytepannuille ja mainosmuodoille muuttamatta koneen asetuksia.
Monilinjainen rinnakkaiselo
Käytetään yhdessä muiden puristusalustojen kanssa, joissa luomivärimuodot vaativat erillisen linjan omistetuille työkaluille ja resepteille.
Usein kysytyt kysymykset
Yleisiä kysymyksiä arvioinnin ja linjaintegroinnin aikana. Laajenna vastaus valitsemalla kysymys.
Mitä luomiväripannuformaatteja kone pystyy käsittelemään
Pyöreät, neliömäiset, suorakaiteen muotoiset, soikeat ja mukautetun muotoiset pannut on tuettu vaihdettavilla muottilevyillä. Vakiosarja kattaa halkaisijaltaan 15–45 mm tai vastaavan tilan, suurempia muotoja on saatavana pyynnöstä.
Kuinka kunkin pannun täyttöpainoa säädetään
Jauhe annostellaan servokäyttöisellä kairalla tilavuustäyttömenetelmällä. Inline-tarkistusvaaka vahvistaa painon reseptin arvoon nähden, ja toleranssin ulkopuolella olevat astiat siirretään pois ennen painamista. Täytepaino pidetään normaalisti plus-miinus 0,03 g:n sisällä.
Voidaanko samassa syklissä tuottaa useita sävyjä
Kyllä. Indeksointilevyssä on useita pannuasentoja, ja jokaisessa asennossa voidaan käyttää samaa tai eri sävyä. Tämä sopii palettituotantoon, jossa useita sävyjä puristetaan koordinoidussa järjestyksessä.
Mitä työkalujen vaihtoaikaa tulisi odottaa
Täysi työkalusarjan vaihto kestää tyypillisesti 20–40 minuuttia pannun muodosta ja päivitettävien asemien lukumäärästä riippuen. Työkalut tallennetaan reseptikoodilla ja vaiheistetaan ennen vaihtoa seisokkien minimoimiseksi.
Kuinka kone käsittelee kohokuvioituja tai kupullisia pannuja
Kohokuvioidussa ja kuparisessa työkalussa lähestymisnopeutta ja tiivistysgradienttia pienennetään ja pitoaikaa säädetään reseptin mukaan. Tämä säilyttää pinnan yksityiskohdat lävistyspinnassa ja rajoittaa halkeilua pannun reunan ympärillä.
Mitä tietoja kirjataan erää kohden
Täyttöpaino, puristusvoima, viipymäaika, pannojen määrä ja hylkäysmäärät kirjataan erää kohti. Jaksotason tiedot voidaan viedä OPC UA:n tai CSV:n kautta laatudokumentaatiota ja prosessin tarkistusta varten.
Mitkä huoltovälit koskevat puristinta
Lävistimen ja meistin tarkastusta suositellaan 500 tunnin välein, ruuvin ja annostelujärjestelmän puhdistusta jokaisen sävyn vaihdon yhteydessä, indeksointilaitteen kalibrointia 1 000 tunnin välein ja punnituskennon tarkastusta 12 kuukauden välein. Kirjaamista pidetään koneen huoltopäiväkirjan rinnalla.
Voiko kone integroida olemassa oleviin palettien kokoonpanolinjoihin
Kyllä. Purkausasema tarjoaa sijainnin tunnistetun signaalin, jota alavirran palettikokoonpano tai alustan latauslaitteet voivat käyttää kohdistukseen ja sekvensointiin. Integrointivaatimukset määritellään linjasuunnittelun yhteydessä.
Prosessin poikkeaman viite
Luomivärien painamisen aikana havaitut tilanteet ja vastaavat korjaavat toimenpiteet.
Pannun reunat halkeilevat painamisen jälkeen
Pidennä viipymisaikaa 0,3 - 0,8 sekuntia ja pienennä tiivistysgradienttia. Tarkista rei'itys ja meistin välys työkalurekisteriä vasten. Varmista, että jauheen kosteuspitoisuus pysyy 1-3 prosentin välillä.
Täytteen paino vaihtelee asennosta riippuen
Suorita asianomaisen kairan asemakohtainen kalibrointirutiini. Tarkista jauheen bulkkitiheyden tasaisuus suppilossa ja tarkista ruuvin kuluminen. Varmista, että suppilon taso pysyy yli 30 prosentissa tuotannon aikana.
Jauhe tarttuu ylempään lävistimeen
Vähennä puristusvoimaa 10-15 prosenttia ja lyhennä pitoaikaa. Kiillota lävistyspinta ja varmista, että vapautuskulma vastaa työkalun eritelmiä. Tarkista jauheen lämpötila ja kosteuspitoisuus ennen valmistusta.
Pannua ei ole poistettu kokonaan muotista
Varmista, että poistoisku vastaa pannun syvyysasetusta. Tarkasta ejektorin tanko likaisuuden varalta ja puhdista muotin seinämä. Varmista, että alempi rei'itys palaa kokonaan ennen seuraavaa täyttövaihetta.
Kohokuvio hämärtyy pannun pinnalla
Vähennä lähestymisnopeutta häiriövaiheessa ja alenna kosketusnopeutta. Tarkista rei'ityspintaan jauheen kertymä ja työkalun kuluminen. Lisää pitoaikaa hieman, jotta kuvio ehtii rekisteröityä ennen vapauttamista.
Tarkista, että vaakahylky ylittää normaalialueen
Tarkista vaa'an kalibrointi vertailuvaakaa vastaan. Tarkasta ruuvi ja annostelusäiliö jauheen kerääntymisen varalta. Varmista, että jauheen hiukkaskoko tai kosteuspitoisuus ei ole muuttunut erien välillä.
Integraatiohuomautukset
Tekijät, jotka vaikuttavat asennukseen, apuohjelmiin ja pitkäaikaiseen käyttöön.
Jauheen syöttö
Puskurisuppiloa, jossa on tasopalaute, suositellaan ylävirtaan. Jauheen tulee olla kuivaa, paakkumatonta ja määritetyn hiukkaskokoalueen sisällä ennen lataamista.
Alavirran siirto
Purkausasema on yhteensopiva kuljettimen siirron, alustalatauksen tai robottipoiminnan ja -paikan kanssa. Paikan tunnistettu signaali tukee alavirran lajittelua ja palettikokoonpanon kohdistusta.
Työkalujen säilytys
Rei'itys- ja meistisarjat tulee säilyttää etiketeillä varustetuissa telineissä, joissa on suojapinnoite. Työkalutietueet välysarvoineen ovat jokaisen pannun muodon ja reseptikoodin mukana.
Kunnossapidon suunnittelu
Suositellut aikavälit kattavat lävistys- ja meistitarkastuksen 500 tunnin välein, indeksointilaitteen kalibroinnin 1 000 tunnin välein, kairan puhdistuksen jokaisen sävyn vaihdon yhteydessä ja punnituskennon tarkastuksen 12 kuukauden välein.