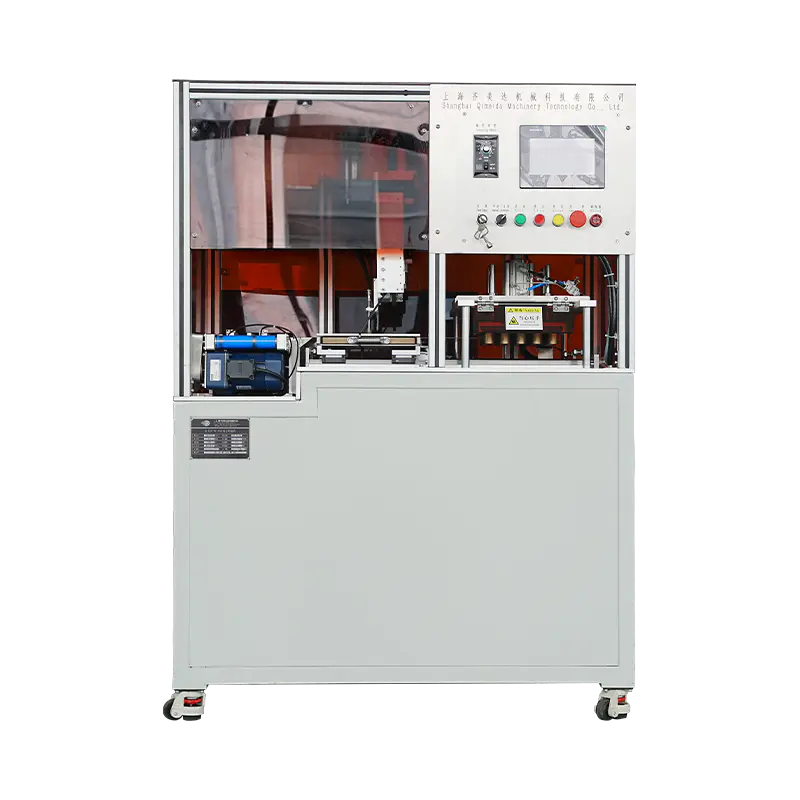
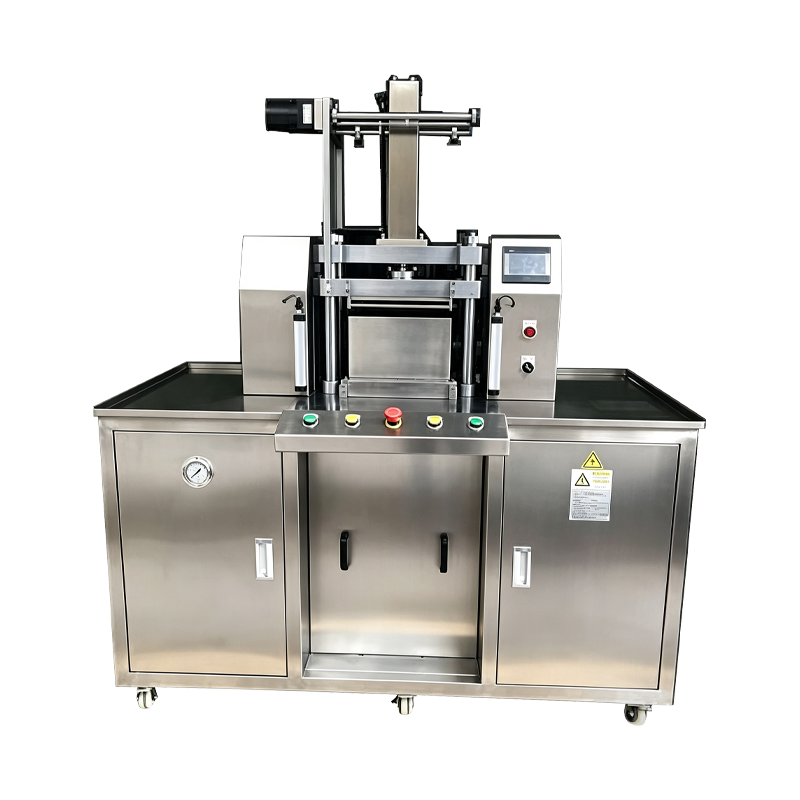
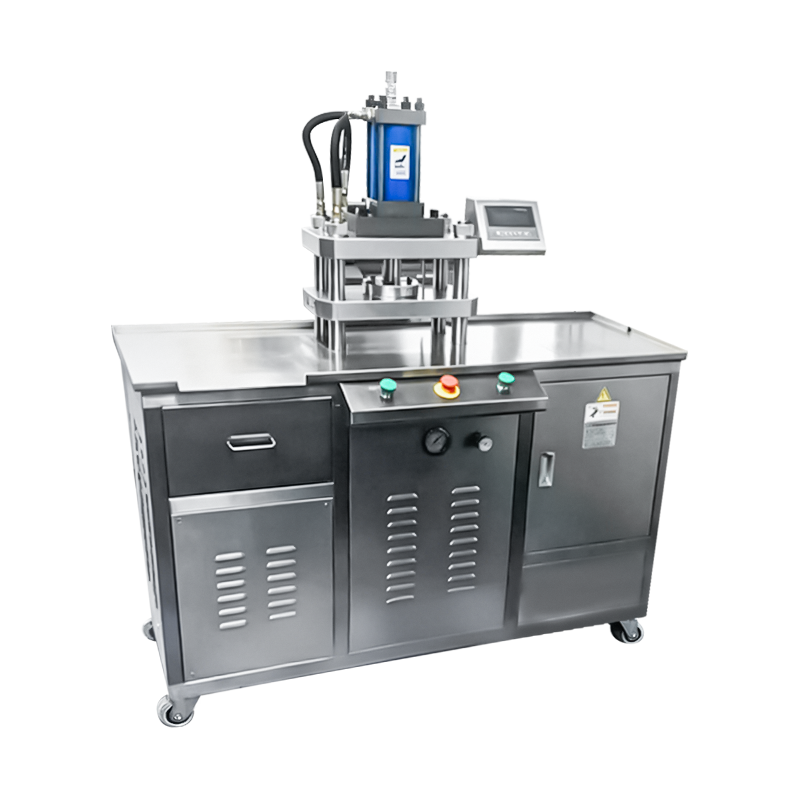
Servokäyttöinen kosmeettinen jauhepuristuskone
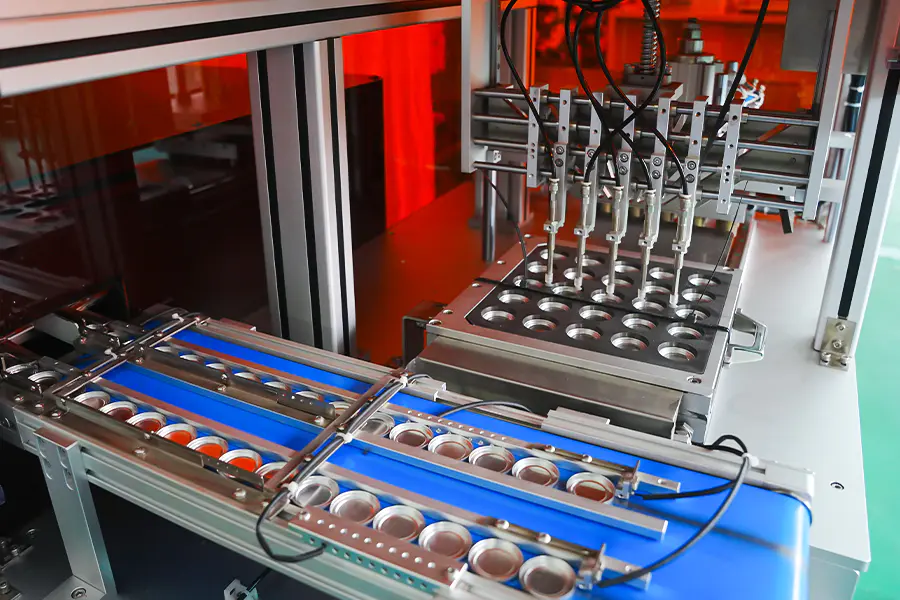
Puristusalusta, jossa tiivistysisku saadaan aikaan servomoottorilla ja kuularuuvikokoonpanolla hydraulisen tai pneumaattisen piirin sijaan. Asentoa, nopeutta ja voimaa ohjataan käyttöparametreilla, jolloin puristusprofiilia voidaan muokata vaiheittain. Sovelletaan kosmeettiseen jauheen tiivistykseen, jossa syklin toistettavuus, voiman tarkkuus ja prosessidokumentaatio ovat määriteltyjä vaatimuksia.
Digitaalinen voimanhallinta
Voiman tuottaa servokäytön vääntömomentti ja sen varmentaa muottilevyn alla oleva punnituskenno, joten puristusarvo määritellään ohjelmistossa eikä paineensäätimen asetuksella.
Profiilin toistettavuus
Puristusprofiilin jokainen vaihe on tallennettu reseptiin, ja käyttölaite toistaa saman liikekäyrän syklistä toiseen tuotannon kestosta riippumatta.
Prosessitietojen kaappaus
Sijainti, nopeus, vääntömomentti ja voima tallennetaan kiinteällä näytteenottotaajuudella jokaiselle jaksolle, ja käyrätiedot tallennetaan erätietueeseen tarkastelua varten.
Servopuristusprofiili
Isku on jaettu ohjelmoitaviin vaiheisiin, joilla kullakin on oma nopeus, sijainti ja voimakohde.
Vaihe 1
LähestymistapaRam laskeutuu määrätyllä nopeudella kohtaan juuri jauheen pinnan yläpuolella. Lähestymisnopeus on asetettu korkeammalle lyhyille työjaksoille ja pienemmälle kohokuvioidulle työkalulle.
Vaihe 2
Ota yhteyttäNopeutta pienennetään kosketuskohdassa jauhepetiin kohdistuvan vaikutuksen rajoittamiseksi ja astian reunan geometrian säilyttämiseksi tiivistyksen alussa.
Vaihe 3
TiivistysVoima nousee tavoitearvoon hallitulla nopeudella. Tiivistysgradientti asetetaan formulaatiota kohti säätelemään tiheyden jakautumista kakun läpi.
Vaihe 4
PidäVoimaa ylläpidetään toleranssialueella tietyn ajan, jolloin jauhematriisi laskeutuu ja sideaine virtaa hiukkasten välillä.
Vaihe 5
VapautaVoimaa vähennetään asteittain sen sijaan, että se vapautuisi välittömästi. Asteittainen vapauttaminen vähentää paine-eroa lävistimen ja kakun pinnan välillä.
Vaihe 6
PeruutaPainin palaa yläasentoon asetetulla nopeudella tyhjentäen suulakkeen alueen poistovaihetta ja seuraavaa täyttöjaksoa varten.
Ajojuna ja mittaus
Komponentit, jotka määräävät voiman tarkkuuden ja syklin toistettavuuden.
Servo moottori
AC-servomoottori, joka on mitoitettu jatkuvaan puristuskäyttöön. Vääntömomentti on sovitettu puristusvoimaan kuularuuvin nousun läpi, ja käyttölaite pitää vääntömomentin suljetussa silmukassa pitovaiheen aikana.
Palloruuvi ja ram
Esikuormitettu kuularuuvi muuntaa pyörimisen lineaariseksi liikkeeksi pienellä välyksen kanssa. Mäntä ohjataan lineaarisilla kiskoilla rajoittamaan sivuttaista taipumista kuormituksen alaisena ja pitämään lävistyksen kohdistus toleranssin sisällä.
Load Cell
Muottilevyn alle asennettu venymämittarin punnituskenno mittaa todellisen puristusvoiman. Signaalista näytteistetään jatkuvasti ja sitä verrataan reseptikohteeseen tiivistys- ja pitovaiheiden aikana.
Sijaintienkooderi
Servomoottorin absoluuttinen kooderi tarjoaa mäntälaitteen asennon palautetta korkealla resoluutiolla. Paikkaarvot määrittävät vaiheen siirtymät, ja ne tallennetaan kunkin syklin voimakäyrän kanssa.
Tekniset tiedot
Vakiokehysarvot. Voima-alue, isku ja työkalut määritellään sovelluskohtaisesti.
Sovellettavat tuotantotapaukset
Servokäyttöiseen puristukseen sopivat tuoteformaatit ja prosessiolosuhteet.
Tiheä pigmenttitiivistys
Määriteltyä tiivistysgradienttia vaativat koostumukset hyötyvät vaihetason säädöstä, mikä vähentää korkeatiheyksisten astioiden sulkemista.
Multi Layer Compacts
Peräkkäiset täyttö- ja puristusvaiheet, joissa on erilliset profiilit, tuottavat kaksi- tai kolmikerroksisia kakkuja, joiden välikerrostiheys on kontrolloitu.
Powder Foundation
Sideainerikkaat jauheet puristetaan asteittaisella vapautumisella rajoittamaan pinnan halkeilua ja parantamaan astian reunan vakautta.
Kohokuvioitu Pan Format
Reliefit ja logokuviot säilyvät pienentyneen kosketusnopeuden ja kontrolloidun tiivistysgradientin ansiosta.
Paistettu kakkuaihio
Suurikokoiset kakut puristetaan kohtuullisella voimalla pidennetyllä pitoajalla tasaisen tiheyden saavuttamiseksi ennen paistovaihetta.
Säännellyt tuotantolinjat
Prosessiympäristöt, joissa syklikohtaiset voima- ja sijaintitiedot on säilytettävä erädokumentaatiota ja poikkeamien tarkistusta varten.
Usein kysytyt kysymykset
Yleisiä kysymyksiä arvioinnin ja linjaintegroinnin aikana. Laajenna vastaus valitsemalla kysymys.
Miten servopuristus eroaa hydraulisesta puristamisesta?
Servopuristus tuottaa voimaa moottorin vääntömomentin ja kuularuuvin kautta, joten iskun asentoa ja nopeutta ohjataan suoraan käyttölaitteella. Hydraulinen puristus tuottaa voimaa nestepaineen kautta, mikä on tehokasta suurella voimalla, mutta vähemmän tarkka asennossa. Servopuristus valitaan silloin, kun profiilin toistettavuus ja syklitason tietojen talteenotto vaaditaan.
Voidaanko puristusprofiilia vaihtaa tuotteiden välillä
Kyllä. Jokainen tuoteresepti tallentaa oman vaihemääränsä, vaiheiden asennot, nopeudet, voimakohteet ja pitoajat. Reseptit haetaan käyttöliittymästä, eikä vaihtaminen vaadi voimansiirron mekaanista säätöä.
Mitä tietoja jokaiselle puristusjaksolle tallennetaan
Voima, sijainti, nopeus ja käyttömomentti otetaan näytteitä 1 kHz:n taajuudella ja tallennetaan sykliä kohden. Tiedot linkitetään erätietueeseen, ja ne voidaan viedä OPC UA:n tai CSV:n kautta prosessin tarkastelua tai asiakasdokumentaatiota varten.
Sopiiko kone suuritehoisiin sovelluksiin
Vakiorunko kestää jopa 25 tonnia. Tämän alueen yläpuolella on normaalisti määritelty hydraulinen puristus. Servopuristus valitaan tarkkuuden ja prosessin ohjauksen vuoksi eikä maksimivoimakapasiteetin vuoksi.
Mitä huoltoa voimansiirto vaatii
Kuularuuvien voitelu tarkistetaan määrätyin väliajoin, tyypillisesti 1 000 käyttötunnin välein. Lineaariset ohjauskiskot puhdistetaan ja rasvataan uudelleen samoin väliajoin. Kuormituskennon kalibrointia suositellaan 12 kuukauden välein, ja kooderin akun vaihto tapahtuu taajuusmuuttajan valmistajan aikataulun mukaisesti.
Miten kone käyttäytyy sähkökatkon aikana
Tehonmenetyksen yhteydessä servokäyttö siirtyy valvottuun pysäytykseen ja painin pysyy asennossa, kunnes jarru kytkeytyy. Palautusprosessi vaatii kotiutusjakson ennen tuotannon jatkamista. Keskeytetyn yksikön syklitiedot on merkitty lokiin.
Voidaan jakaa työkaluja hydraulisten tai pneumaattisten koneiden kanssa
Työkalujen jakaminen riippuu asennusliitännästä ja voimaalueesta. Kun käytetään samaa standardoitua levyä ja voimaalue kattaa vaaditun tiivistysvoiman, työkalusarjat voidaan siirtää dokumentoiduilla välysarvoilla.
Mikä määrittää syklin tuoton tällä alustalla
Jakson tuotto riippuu iskun pituudesta, vaiheen nopeuksista, pitoajasta ja pannun koosta. Pienempi lähestymisnopeus ja pidempi pitoaika alentavat lähtönopeutta, kun taas lyhyet profiilit matalilla pannuilla tuottavat suuremman tehon. Todelliset hinnat varmistetaan tehtaan hyväksymistestissä.
Prosessin poikkeaman viite
Servopuristuksen aikana havaitut tilanteet ja vastaavat korjaavat toimenpiteet.
Voimakäyrä poikkeaa tallennetusta profiilista
Tarkista käyrä käyttöliittymän vertailuprofiilia vasten. Tarkista punnituskennon signaali poikkeaman varalta vertailuinstrumentilla. Varmista, että jauheen täyttöpaino on toleranssin sisällä, ja tarkista kuularuuvin voitelutila.
Servokäyttö ilmoittaa vääntömomentin ylikuormituksen
Tarkista, onko mekaanisia esteitä suulakkeen alueella ja varmista, että painin liikkuu vapaasti iskun läpi. Varmista, että voimakohdetta ei ole asetettu kehysluokituksen yläpuolelle. Tarkasta kuularuuvi ja ohjauskiskot likaisuuden tai riittämättömän voitelun varalta.
Aseman toistettavuus ajautuu vuorossa
Varmista, että taajuusmuuttajakaapin jäähdytys toimii ja että ympäristön lämpötila on ohjeiden mukainen. Tarkista anturin kytkimen välys. Suorita kotiutusjakso ja vertaa sijaintiarvoja käyttöönottotietueeseen.
Jaksoaika ylittää reseptin tavoitteen
Tarkista vaiheen nopeusasetukset reseptin mukaan. Tarkista mekaaninen kitka mäntäohjaimessa ja varmista, että voiteluvälejä on noudatettu. Varmista, että taajuusmuuttaja ei ole vääntömomentin rajoitustilassa tiivistysvaiheen aikana.
Astian reunat halkeilevat tiivistyksen jälkeen
Vähennä tiivistysgradienttia vaikutusvaiheessa hidastaaksesi voiman nousua. Pidennä pitoaikaa 0,5–1 sekuntia. Tarkista lävistys- ja meistivälys ja varmista, että jauheen kosteuspitoisuus pysyy suositellulla alueella.
Jakson tiedot puuttuvat erälokista
Tarkista tiedonsiirtoyhteys PLC:n ja tiedonkeruujärjestelmän välillä. Tarkista lokilaitteen tallennustila. Varmista, että syklilaskuria ei ole nollattu, ja tarkista PLC-kellon synkronointi laitoksen verkon kanssa.
Integraatiohuomautukset
Tekijät, jotka vaikuttavat asennukseen, apuohjelmiin ja pitkän aikavälin suorituskykyyn.
Virran laatu
Servokäyttö hyötyy vakaasta syötöstä alhaisella harmonisella säröllä. Jos laitoksen syöttö vaihtelee merkittävästi, suositellaan linjareaktoria tai aktiivista suodatinta käyttöelektroniikan suojaamiseksi.
Lattia ja tärinä
Kone vaatii tasaisen lattian, jossa on asennuspiirustuksen mukaiset kiinnityspisteet. Eristystyynyt vähentävät reaktiovoiman siirtymistä ympäröiviin laitteisiin ja parantavat asennon vakautta.
Kaapin jäähdytys
Taajuusmuuttajakaappi on ilmajäähdytteinen ja vaatii vapaata tilaa ilmavirtaukselle kotelon ympärillä. Kaapin imuaukon ympäristön lämpötilan tulee pysyä taajuusmuuttajan määritysten sisällä koko työvuoron ajan.
Verkko ja tiedot
Ohjain tukee OPC UA- ja CSV-vientiä. Verkon konfiguraatio määritetään käyttöönoton aikana vastaamaan laitoksen MES- tai Historian-arkkitehtuuria, ja erätunnisteet on yhdistetty tuotantotietueisiin.